抛丸机橡胶履带 按设备尺寸定制生产
宏坤生产滚筒式、履带式抛丸机使用的橡胶履带。 询价时提供设备型号、履带尺寸、孔位、筋条形式、图纸或旧件照片, 即可确认是否能够替换生产。
常见抛丸机橡胶履带形式
不同设备使用的履带在裙边、挡边、孔位、筋条和厚度上会有区别, 生产前需按原设备或旧履带尺寸确认。
 01
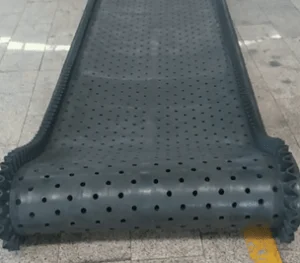
S裙边平行通孔履带
两侧采用 S 形裙边结构,履带表面均匀开孔。 生产时主要核对裙边尺寸、孔位和设备滚轮结构。
S裙边 · 平行通孔 02
直线挡边平行通孔履带
采用直线挡边结构,适用于对应结构的履带式抛丸机。 需要按原履带确认挡边高度、孔距和整体尺寸。
直线挡边 · 平行通孔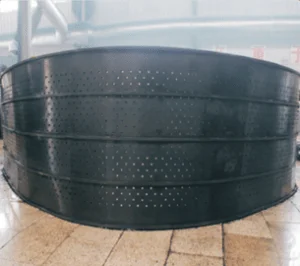 03
多样式工件清理用履带
可根据工件形状、重量和单批装载量调整履带厚度、 骨架层和局部加强结构,适合不同工件的抛丸清理。
按工况定制 · 可加强结构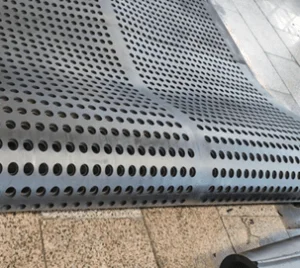 04
通孔橡胶履带
履带表面按设备要求设置通孔。 生产前主要确认孔径、孔距、孔边距、厚度和整体尺寸。
通孔结构 · 按尺寸生产说明: 图片用于展示常见履带结构。实际生产前需确认宽度、内周长、厚度、 裙边或挡边形式、孔径、孔距、筋条尺寸、骨架结构及接头要求。
抛丸机橡胶履带常见问题
选型 · 规格确认 · 更换 · 故障 · 安装 · 使用
Q
只有设备型号,可以直接配履带吗?
设备型号可以作为初步判断依据,但不能只凭型号直接生产。 同一型号在不同年份或不同配置下,履带尺寸、孔位、筋条和背面结构都可能有差别。 最好再提供旧履带照片、总宽度、外周长、厚度和孔径。
Q
没有原厂图纸,还能定做吗?
可以。没有图纸时,可以根据设备型号、旧履带照片和关键尺寸进行确认。 如果旧件还在,也可以按旧件样品核对。 生产前会把主要尺寸和结构确认清楚,再安排生产。
Q
询价需要提供哪些尺寸?
询价时提供总宽度、外周长、厚度和孔径这四个尺寸即可。 挡条、裙边、孔位排列以及背面结构不用逐项量, 把旧履带正反面和细节位置拍清楚发给我们即可。
Q
不同品牌、不同型号的抛丸机履带能通用吗?
一般不能只看外观或宽度判断是否通用。 履带的外周长、厚度、孔位、筋条、侧边结构和背面导向形式都要与设备匹配。 更换时建议按原履带或设备实际数据确认。
Q
履带孔越大,排丸是不是越好?
不是。孔径和孔距要同时考虑钢丸规格、最小工件尺寸、履带强度和设备原有结构。 孔太小可能影响钢丸回收,孔太大又可能卡住小工件,或者削弱孔周位置的强度。 一般应按原设备和实际工况确定。
Q
履带是不是越厚越耐用?
不一定。厚度只是其中一个因素,还要看胶料耐磨性能、骨架层结构、 工件重量、冲击情况以及设备运行状态。 如果盲目加厚,也可能影响弯曲、运行和设备配合。 需要根据原履带和工况一起判断。
Q
工件比较重,能做加强型履带吗?
可以根据工件重量、形状、单批装载量和使用频率调整履带厚度、 骨架层和局部加强结构。 如果原履带存在撕裂、孔边开裂或局部变形,也建议把损坏位置照片一起提供。
Q
只买一条可以吗?
可以。单条也可以按规格生产。 第一次合作如果想先试用一条,也可以先确认图纸和尺寸后安排生产, 后续批量采购时继续按确认过的规格供货。
Q
一般多久能做好?
常规情况下,规格确认后生产周期一般为7–15 个工作日。 具体时间还要看履带尺寸、结构、数量以及是否需要新做模具或工装, 报价时会一起确认。
Q
一条抛丸机履带一般能用多久?
没有统一固定寿命。工件重量和尖锐程度、单批装载量、使用频率、 履带张紧情况、跑偏、设备间隙和日常维护都会影响使用时间。 如果旧履带损坏很快,建议先把损坏位置和设备运行情况一起确认。
Q
新履带安装时需要注意什么?
安装前先确认履带运行方向、背面导向、滚轮位置和设备内部间隙。 安装后注意张紧不要过松或过紧,并检查是否有跑偏、刮擦和异常卡阻。 新履带运行初期建议多观察几次,确认运行正常后再持续使用。
Q
橡胶履带和金属履带有什么区别?该怎么选?
两种履带适用的设备和工况不同。橡胶履带运行噪音相对较低, 对工件碰伤的缓冲更好,常用于普通铸件、锻件、五金件和对表面磕碰较敏感的工件。 金属履带更适合高冲击、重载或高温等工况。 最终要结合设备结构、工件重量、尖锐程度、温度和清理要求来判断, 不能只看哪一种“更耐用”。
Q
出现哪些情况,说明履带该准备更换了?
如果出现明显裂纹、孔边持续撕裂、边缘破损、骨架层外露、 局部鼓包、严重打滑,或者履带结构已经影响正常运行, 就应该安排检查并准备更换。 是否必须立即停机,还要结合损坏位置、面积和设备运行情况判断。
Q
履带为什么会跑偏?
常见原因包括两侧张紧不一致、滚轮或导向部件磨损、 履带尺寸与设备不匹配、安装位置不正,以及设备内部积料或异物影响运行。 如果新履带刚装上就明显跑偏,建议先检查张紧、滚轮、导向和安装位置, 不要只从履带本身找原因。
Q
新履带为什么用了不久就开裂或孔边撕裂?
需要同时检查工况和设备。工件过尖、单批装载过重、孔径或孔距不合适、 张紧过大、履带跑偏、局部卡阻、高温工件,以及设备内部异常摩擦, 都可能造成早期开裂或孔边撕裂。 建议把损坏位置照片、工件照片、单批重量和设备运行情况一起提供, 这样更容易判断原因。
Q
抛丸清理不均匀或工件翻滚不好,是履带的问题吗?
不一定。履带打滑、张紧不合适、筋条结构不匹配,确实会影响工件翻滚, 但清理效果还会受到抛丸器、叶片、分丸轮、钢丸流量和设备运行状态影响。 如果工件翻滚明显变差,可以先检查履带运行情况,再结合抛丸系统一起排查。
Q
原厂履带和定制替换履带有什么区别?
原厂履带按设备原始规格配套;定制替换履带则按现有旧履带重新确认规格。 一般提供总宽度、外周长、厚度和孔径这四个尺寸, 再把挡条、裙边、孔位排列和背面结构拍照发来,就可以进一步核对。 不同品牌或型号不能只看设备名称直接套用,生产前仍需确认实际尺寸。
Q
高温工件可以直接放在橡胶履带上抛丸吗?
常规橡胶履带不可以长期处理超过 80℃ 的工件。 高温会加快橡胶老化、硬化和表面开裂,严重时会明显缩短整条履带的使用时间。 常规设备一般要求工件温度控制在80℃以内, 条件允许时,建议先让工件自然冷却后再进入设备。
如果生产工艺决定工件温度较高,请提前说明实际工件温度、单批重量和运行频率。 高温工况需要结合实际温度确认是否采用耐热橡胶配方和相应结构,不能直接按普通履带配方生产。
如果不确定自己的履带型号或尺寸,可以先提供设备铭牌、旧履带正反面和细节照片, 再测量总宽度、外周长、厚度和孔径,我们可以进一步帮您确认。
可按设备尺寸定制的 抛丸机橡胶履带
宏坤生产滚筒式、履带式抛丸机使用的橡胶履带,
适用于铸件、锻件、五金件及其他金属工件的抛丸清理。
可根据设备型号、旧履带尺寸、图纸、照片或样品确认规格。
常见设备包括
Q324、Q326、Q3210、Q3212、Q3220
等国内型号,也可根据
Sinto、NICCHU、Wheelabrator、Pangborn、Rösler、DISA
等进口设备的原履带数据进行定制。
不同品牌、型号和年份的设备结构可能存在差异,
最终以履带宽度、内周长、厚度、孔位、筋条和背面结构等实际尺寸为准。
规格确认后,常规生产周期一般为
7–15 个工作日。
大规格履带可定制
可根据不同抛丸机规格定制履带宽度和整体尺寸。 对于较大工件或较高单批装载量,可结合设备结构调整履带厚度、 骨架层和局部加强方式。 已有部分大规格履带生产宽度可达 1850 mm。
耐磨与抗撕裂结构
针对铸件、五金件、紧固件等冲击和磨损较大的工况, 可结合工件形状和使用频率,调整胶料和骨架层结构, 提高对 磨损、切割、撕裂和孔边开裂 的抵抗能力。
可按旧件或设备数据定制
没有原厂图纸时,也可以根据设备型号、旧履带照片和关键尺寸进行确认。 生产前主要核对 宽度、内周长、厚度、孔径、孔距、筋条尺寸及背面结构。 必要时也可以按旧件样品核对。
生产前后按要求检验
根据订单规格,对胶料和增强材料、履带宽度、内周长、厚度、 筋条高度、筋条间距、孔径、孔距、孔边距、外观及包装等项目进行检查。
工件更重、更尖、运行更频繁时, 履带不能只靠“加厚”
对于重载、尖锐工件、高频运行或局部撕裂明显的工况, 需要同时考虑胶料、骨架层、孔位、筋条和局部受力位置。 宏昆会结合旧履带的实际损坏情况和设备工况确认结构,而不是简单把履带做得更厚。
同样是抛丸机橡胶履带,不同工件造成的损坏位置可能完全不同。 有的主要磨损在孔边,有的容易被尖锐工件切伤,有的因为单批载荷大导致骨架疲劳, 也有的与张紧、跑偏或设备内部摩擦有关。 先看履带怎么坏,再决定哪里需要加强,比单纯增加厚度更有意义。
重载冲击
单件重量大、单批装载量高,履带承受的冲击和反复弯曲更明显, 需要重点确认骨架层和局部受力结构。
尖锐工件
工件带毛刺、尖角或锋利边缘时,容易出现表面切伤、孔边撕裂和局部破损, 需要兼顾耐磨和抗撕裂。
高频运行
多班连续生产、启停频繁或长期高负荷运行时, 履带需要承受更多反复弯曲和疲劳循环。
局部异常磨损
如果总是在同一区域出现开裂、孔边损坏或边缘磨损, 需要同时排查履带结构和设备运行状态。
高磨损工况主要看这 4 个位置
根据磨损、切割、冲击和温度情况确认胶料, 不是所有工况都使用同一种配方。
重载和高频运行时,需要重点考虑骨架层的承载、 弯曲疲劳和整体稳定性。
孔径、孔距和孔边距会影响排丸效果, 同时也会影响孔周位置的局部强度。
根据工件翻滚方式和受力位置, 确认筋条尺寸以及是否需要局部加强。
旧履带“怎么坏”,比只看尺寸更重要
需要检查孔径、孔距、孔边距、工件尺寸及局部冲击情况。
重点看工件毛刺、尖角、落差以及胶料抗切割和抗撕裂能力。
除履带结构外,还要排查张紧、跑偏、滚轮和设备内部摩擦。
需要结合工件翻滚路径、装载量和设备内局部接触位置一起判断。
拍整体、正反面、挡条/裙边和主要损坏位置。
提供工件照片、单批重量、运行频率和明显损坏情况。
根据设备和工况确认胶料、骨架、孔位及局部加强方式。
核对总宽度、外周长、厚度和孔径后安排生产。
旧履带磨得特别快?把损坏位置拍给我们看
询价时提供 总宽度、外周长、厚度、孔径 这四个尺寸,再加上旧履带正反面、挡条/裙边和损坏位置照片, 我们可以结合工件和使用情况一起确认。
不同工件,抛丸机橡胶履带怎么选
不同工件对履带的冲击、磨损和排丸要求不同。 选型时主要看设备型号、履带尺寸、工件大小、单批重量、孔位、 筋条结构和实际使用工况,不建议只按厚度或外观判断。
| 应用场景 | 常见工件 | 主要使用特点 | 履带选型重点 |
|---|---|---|---|
| 铸件清理 | 铸铁件、铸钢件、泵壳、机体及其他铸造件 | 型砂残留多,工件边角较硬,单批重量大,对履带冲击和磨损明显 |
|
| 锻件及热处理件 | 齿轮、轴类、连杆、锻件及热处理后的金属件 | 工件密度大、冲击强,部分工件带有氧化皮或余温 |
|
| 紧固件及小五金 | 螺栓、螺母、螺钉、铆钉、垫圈及小型冲压件 | 小工件容易进入履带孔,孔径不合适时可能出现卡件或掉件 |
|
| 铝合金及锌合金压铸件 | 支架、壳体、薄壁件及精密压铸件 | 工件相对较轻,部分产品对磕碰、边角损伤和表面压痕更敏感 |
|
| 汽车零部件及机加工件 | 齿轮、传动件、冲压支架及机加工金属件 | 部分工件表面带油或切削液,同时对清理节拍和运行稳定性要求较高 |
|
| 批量去毛刺及表面清理 | 冲压件、金属配件、工具毛坯及批量混合工件 | 运行频率高,履带反复弯曲次数多,磨损快,停机维护时间通常较少 |
|
小螺丝、小五金
重点确认最小工件尺寸、孔径和孔距,避免工件卡进孔内或从孔中掉落。
重型铸件、锻件
重点提供单件重量、单批总重量和工件形状,方便确认履带厚度、骨架层和筋条结构。
铝合金压铸件
如果工件怕磕碰或对表面要求较高,需要重点确认筋条高度、间距和翻滚方式。
带油工件
如果工件长期接触油液或切削液,询价时建议说明油液类型、温度和接触情况。
抛丸机橡胶履带常用型号尺寸参考
下表整理了部分常见履带式、滚筒式抛丸机的橡胶履带参考尺寸。 同一型号设备因生产厂家、出厂年份、结构配置或后期改造不同, 实际使用的履带规格可能存在差异。 下单前仍需确认履带宽度、内周长、厚度、孔位和筋条结构。
国内 Q32 系列常用履带尺寸参考
| 设备型号 | 参考履带宽度 | 参考内周长 | 设备参考 |
|---|---|---|---|
| Q326 | 1,130 mm | 3,450 mm | 常见于部分 Q326、6GN 类履带式抛丸机 |
| Q3210 | 1,400 mm | 4,960 mm | 常见于部分 Q3210、14GN 类履带式抛丸机 |
| Q3212 | 1,530 mm | 6,030 mm | 常见于部分 Q3212 铸件清理设备 |
| Q3220 | 1,850 mm | 5,650 mm | 常见于部分大规格、重载型 Q3220 履带式抛丸机 |
下单前建议确认: 履带宽度、内周长、厚度、孔径、孔距、筋条高度、筋条间距、 边部结构、接头形式以及设备型号。
Sinto® 部分设备履带尺寸参考
| 设备型号 | 参考履带宽度 | 参考规格 | 参考内周长 |
|---|---|---|---|
| SNB-30 | 1,150 mm | 厚度:20 mm / 无孔结构参考 | 4,525 mm |
| SNB-50Z | 1,810 mm | 厚度:24–25 mm / 无孔结构参考 | 5,800 mm |
Sinto® 同型号设备也可能因出厂年份、配置或后期改造而使用不同规格。 如果需要配套,建议提供旧履带尺寸、设备铭牌、图纸、清晰照片或旧件样品进行确认。